
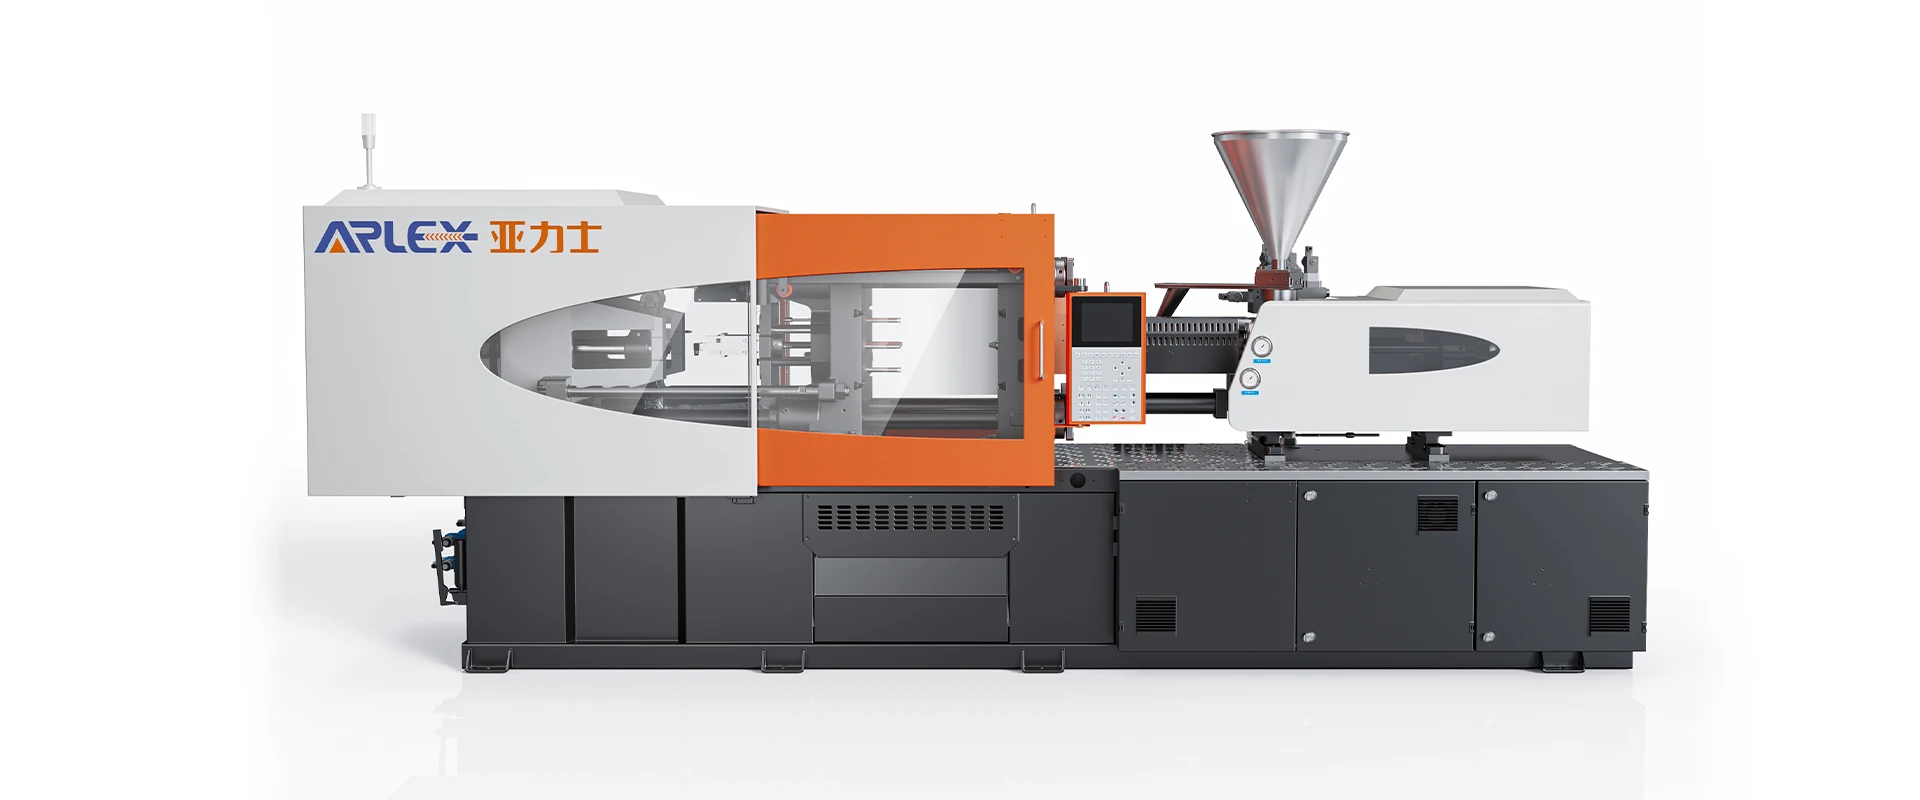

Reinforced cast iron construction and advanced closed-loop control ensure smooth rotation, accurate positioning, stable operation, and extended mold service life.
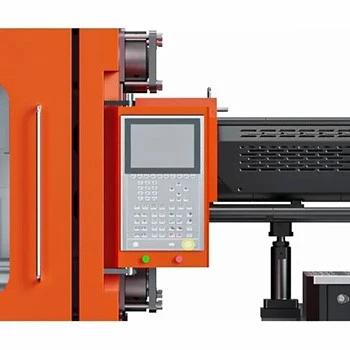
High-performance controller with synchronized communication, remote monitoring, precise positioning, and integrated system management for stable, accurate, and efficient multi-component molding.

Modular injection configurations, specialized screw technology, dual-cylinder balancing, and adaptive temperature control ensure maximum flexibility, precision, and reliable molding performance.
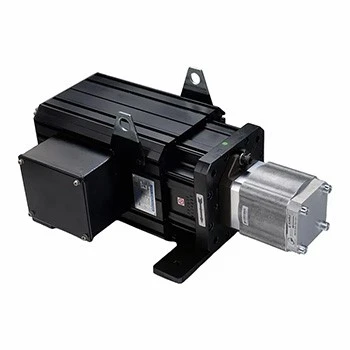
High-precision closed-loop servo control delivers accurate flow and pressure regulation, stable molding performance, and up to 80% energy savings.
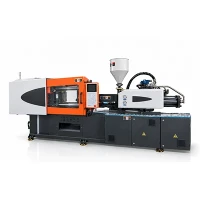


Precision Plasticizing Molding Machine
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. is one of the leading manufacturers and suppliers of precision plasticizing molding machine in China. Please feel free to wholesale advanced precision plasticizing molding machine made in China here from our factory.
The Precision Plasticizing Molding Machine addresses critical precision molding challenges by eliminating melt temperature gradients and shot-weight variations during continuous production. Incorporating an optimized screw flight design with high-response servo hydraulics, this equipment maintains uniform material viscosity and micron-level volumetric consistency across multi-cavity operations.
What Determines Injection Molding Precision?
Injection speed: Rapid acceleration control maintains constant melt front velocity, eliminating surface flow lines and internal dynamic stresses.
Injection pressure: Direct closed-loop hydraulic pressure monitoring prevents wall-thickness variations caused by transient pressure losses.
Position control: High-resolution optical encoders track screw and clamp displacement with positioning accuracy down to ±0.01 mm.
Temperature control: Multi-zone thermal regulators with solid-state switching maintain individual barrel zone temperatures within ±0.5°C.
Plasticizing stability: Standardized compression ratios and optimized shear zones ensure consistent resin homogenisation across varying material lots.
Back pressure: Dynamic electro-hydraulic back-pressure valves preserve uniform melt density and eliminate gas entrapment within the metering section.
Repeatability: Sustained shot-to-shot mass consistency within a coefficient of variation under 0.15% ensures strict dimensional compliance during long cycles.
Injection Control System
Closed-loop control: High-speed processing units execute real-time pressure and velocity corrections at 0.5-millisecond intervals.
Pressure control: Cavity and hydraulic transducers manage seamless transition from fill velocity to packing pressure.
Speed control: Multi-stage velocity profiles accommodate complex flow length to wall thickness ratios.
Position control: Non-contact linear scales deliver direct mechanical position feedback without signal latency.
Multi-stage injection: Ten distinct velocity and pressure steps enable custom molding profiles within a single stroke.
Plasticizing & Melt Preparation
Screw rotation: Independent servo drives maintain precise rotational speed under varying torque demands.
Plasticizing: Separation of solid resin channels from polymer melt accelerates thermal conductivity throughout the barrel.
Back pressure: Digital proportional control regulates melt compaction while retaining structural integrity in reinforced resins.
Melt temperature: Non-contact sensors read molten polymer stream temperatures prior to final injection.
Material preparation: Sealed feed throat designs restrict ambient air exposure and thermal fluctuation at the entry zone.
Clamping System
Platen rigidity: Center-press structural design distributes clamping forces evenly across the mold mounting face, minimizing central deflection.
Mold protection: High-sensitivity force monitoring halts platen movement upon detecting mechanical resistance as low as 0.5 Nm.
Tie-bar guidance: Hardened linear guides maintain platen parallelism under maximum operational loads.
Repeatability & Process Stability
Shot-to-shot consistency relies on instant sealing at the screw tip combined with instantaneous valve response. The integrated zero-backflow ring assembly locks resin volume prior to forward screw movement. Thermally isolated barrel enclosures preserve internal heat equilibrium, keeping hydraulic oil temperatures steady during uninterrupted continuous manufacturing.
Suitable Materials
Engineering Resins
Polycarbonate, Polyamide, Polyoxymethylene, Polybutylene Terephthalate.
High-Temperature Resins
Polyether Ether Ketone, Polyphenylene Sulfide, Polyetherimide.
Standard Resins
Acrylonitrile Butadiene Styrene, Polypropylene, Polystyrene.
Suitable Applications
Industrial components
Micro-pitch gears, high-load bushings, wear plates.
Electrical components
Multi-pin connectors, relay enclosures, terminal strips.
Optical components
Light distribution plates, sensor housings, lens mounts.
Medical components
Syringe bodies, fluid connectors, diagnostic cartridges.
Automotive components
Fuel delivery housings, sensor bodies, connector shields.
Technical Configuration
|
Parameter |
Unit |
Value |
|
Clamping Force |
kN |
1200 |
|
Opening Stroke |
mm |
380 |
|
Distance Between Tie Bars |
mm |
460 x 410 |
|
Max Mold Height |
mm |
450 |
|
Min Mold Height |
mm |
180 |
|
Screw Diameter |
mm |
32 |
|
Screw Ratio |
L/D |
22:1 |
|
Max Shot Volume |
cm³ |
128 |
|
Injection Pressure |
bar |
2150 |
|
Max Injection Speed |
mm/s |
200 |
|
Heating Zones |
Zone |
4 + Nozzle |
Testing & Quality Control
Laser Interferometer Alignment: Verifies platen parallelism and linear movement across full stroke travel.
Pressure Transducer Calibration: Calibrates internal sensor feedback against certified master load cells.
Thermal Distribution Mapping: Infrared scanning confirms temperature uniformity across every barrel heater zone.
Extended Dry Run Testing: Continuous 72-hour operational cycling validates hydraulic circuit integrity and seal durability.
Weight Variance Verification: Sequential sample weighing confirms standard deviation limits below 0.15%.
FAQ
Q: How is shot-weight consistency maintained during long continuous runs?
A: A high-response non-return ring valve operates alongside linear positioning sensors to seal the melt volume instantly. The control system continuously adjusts hydraulic pressure profiles to counteract viscosity shifts between material lots.
Q: Which barrel configurations are available for abrasive materials?
A: Bimetallic barrels and tungsten-carbide coated screws are fitted when processing compounds with high glass fiber content to prevent mechanical wear and maintain flight dimensions.
Q: What range of clamp forces exists for this model series?
A: Equipment configurations span from 500 kN to 4000 kN clamping force to cover various mold dimensions and projected area requirements.
Q: How does the control system assist with quality tracking?
A: The onboard system logs complete cycle parameters, temperature profiles, and operational parameter adjustments, providing structured data export for quality auditing.
Hot Tags: precision plasticizing molding machine, China precision plasticizing molding machine manufacturers, suppliers, factory
You Might Also Like


Send Inquiry